1.Неправильное натяжение полотна
— Как чрезмерное, так и недостаточное натяжение опасны.
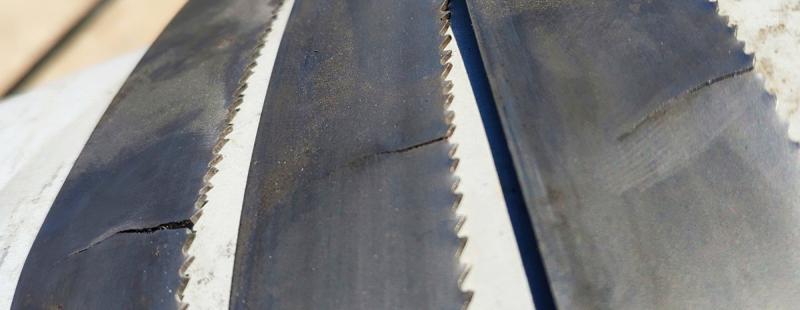
— Чрезмерное натяжение вызывает образование трещин в теле пилы и увеличивает нагрузку на все узлы станка, что ведёт к разрыву.
— Недостаточное натяжение приводит к отклонению полотна от прямолинейного реза, вибрациям и заклиниванию.
Решение: Используйте тензометр для точного контроля натяжения полотна.
2. Неверный подбор полотна под материал
Использование ленточного полотна, не предназначенного для резки конкретного материала (например, попытка резать твёрдые сплавы полотном для дерева), вызывает перегрев, повышенную вибрацию и мгновенный обрыв.
Решение: следовать рекомендациям специалистов по подбору полотна для резки различных материалов
3. Износ или повреждение компонентов станка.
Изношенные направляющие подшипники, неверно отрегулированные направляющие пластины, загрязнённые или повреждённые шкивы, неотцентрованные шкивы создают биение, вибрацию и усталостную нагрузку, что приводит к разрыву полотна.
Решение: Регулярно проводить техобслуживание станка. Очищать шкивы, проверять подшипники на люфт, своевременно заменять изношенный узел направляющих.
4. Неправильный выбор режима резания (скорость и подача)
— Слишком высокая скорость подачи заставляет пилу работать на пределе, зубья перегреваются, а полотно испытывает повышенные нагрузки, что ускоряет образование усталостных трещин.
— Слишком медленная подача приводит к трению, а не резанию, что также перегревает полотно и снижает его ресурс.
— Оптимальный режим — когда образуется свободно намотанная, витая стружка без синевы (признак перегрева).
5. Ошибки в технике резки (например: попытка повернуть заготовку в процессе резки, остановка станка в середине реза, агрессивный вход полотна в заготовку)
Решение: обучение операторов. Соблюдать режим обкатки новой пилы. Первые 15–20 минут работы запускать станок на половине от номинальной скорости подачи и примерно на 70% от рекомендуемой
скорости полотна.
6. Неправильный выбор СОЖ.
Решение: подобрать СОЖ в соответствие с рекомендациями производителей оборудования
7. Некачественная сварка полотна
Разрыв строго по линии шва указывает на дефект сварки. Нарушение технологии (неправильный температурный режим, отсутствие отпуска) делает шов хрупким и неспособным выдерживать циклические нагрузки.
Решение: Покупать полотна у проверенных поставщиков. Визуально проверять полотно перед установкой:
шов должен быть ровным, без наплывов, зубья — одинаковыми.
8. Другие возможные причины
Усталость металла (циклическая нагрузка). Каждый раз, когда полотно огибает шкив, его внутренний слой сжимается, а внешний растягивается. Если полотно слишком туго натянуто или шкивы имеют маленький диаметр, этот «изгиб» становится критическим. Признак усталости металла — прямолинейный разрыв в произвольном месте с характерным ступенчатым рельефом.
Разрыв под углом от межзубной впадины к спинке свидетельствует о неправильном подборе шага зуба или режимов резания.
Низкое качество или брак самого полотна. Микротрещины в металле, нарушение геометрии полотна могут стать причиной разрыва.
Длительная работа без перерыва. Если оборудование работает более 1,5–2 часов без перерыва, полотно подвергается постоянным циклическим нагрузкам — изгибам, натяжению, ударам. Это приводит к появлению микротрещин, которые углубляются и распространяются по материалу, пока не происходит полный разрыв.
Перегрев полотна. Длительная работа без охлаждения или перегрев зоны контакта ослабляют металл, деформируют его и ускоряют разрушение.
Полотно на станке установлено задом наперед.
Важно: разрыв обычно происходит при совокупности нескольких факторов, поэтому при диагностике
следует проверять все возможные причины.